
قائمة التصنيفات
العوامل الرئيسية لاختيار آلة قطع الصفائح ذات السكة الأرضية كبيرة الحجم
يجب أن يبدأ قرار شراء آلة قطع الصفائح ذات السكك الأرضية كبيرة الحجم بالعمل الذي يجب أن يخرج من الطاولة، وليس بأكبر مساحة قطع معروضة في الكتيب. قد تتمكن الآلة من معالجة الصفائح كبيرة الحجم، لكن هذا لا يعني تلقائيًا أنها ستحافظ على الدقة على امتداد طول العمل بالكامل، أو ستحمّل المواد بكفاءة، أو تظل عملية من حيث الصيانة.
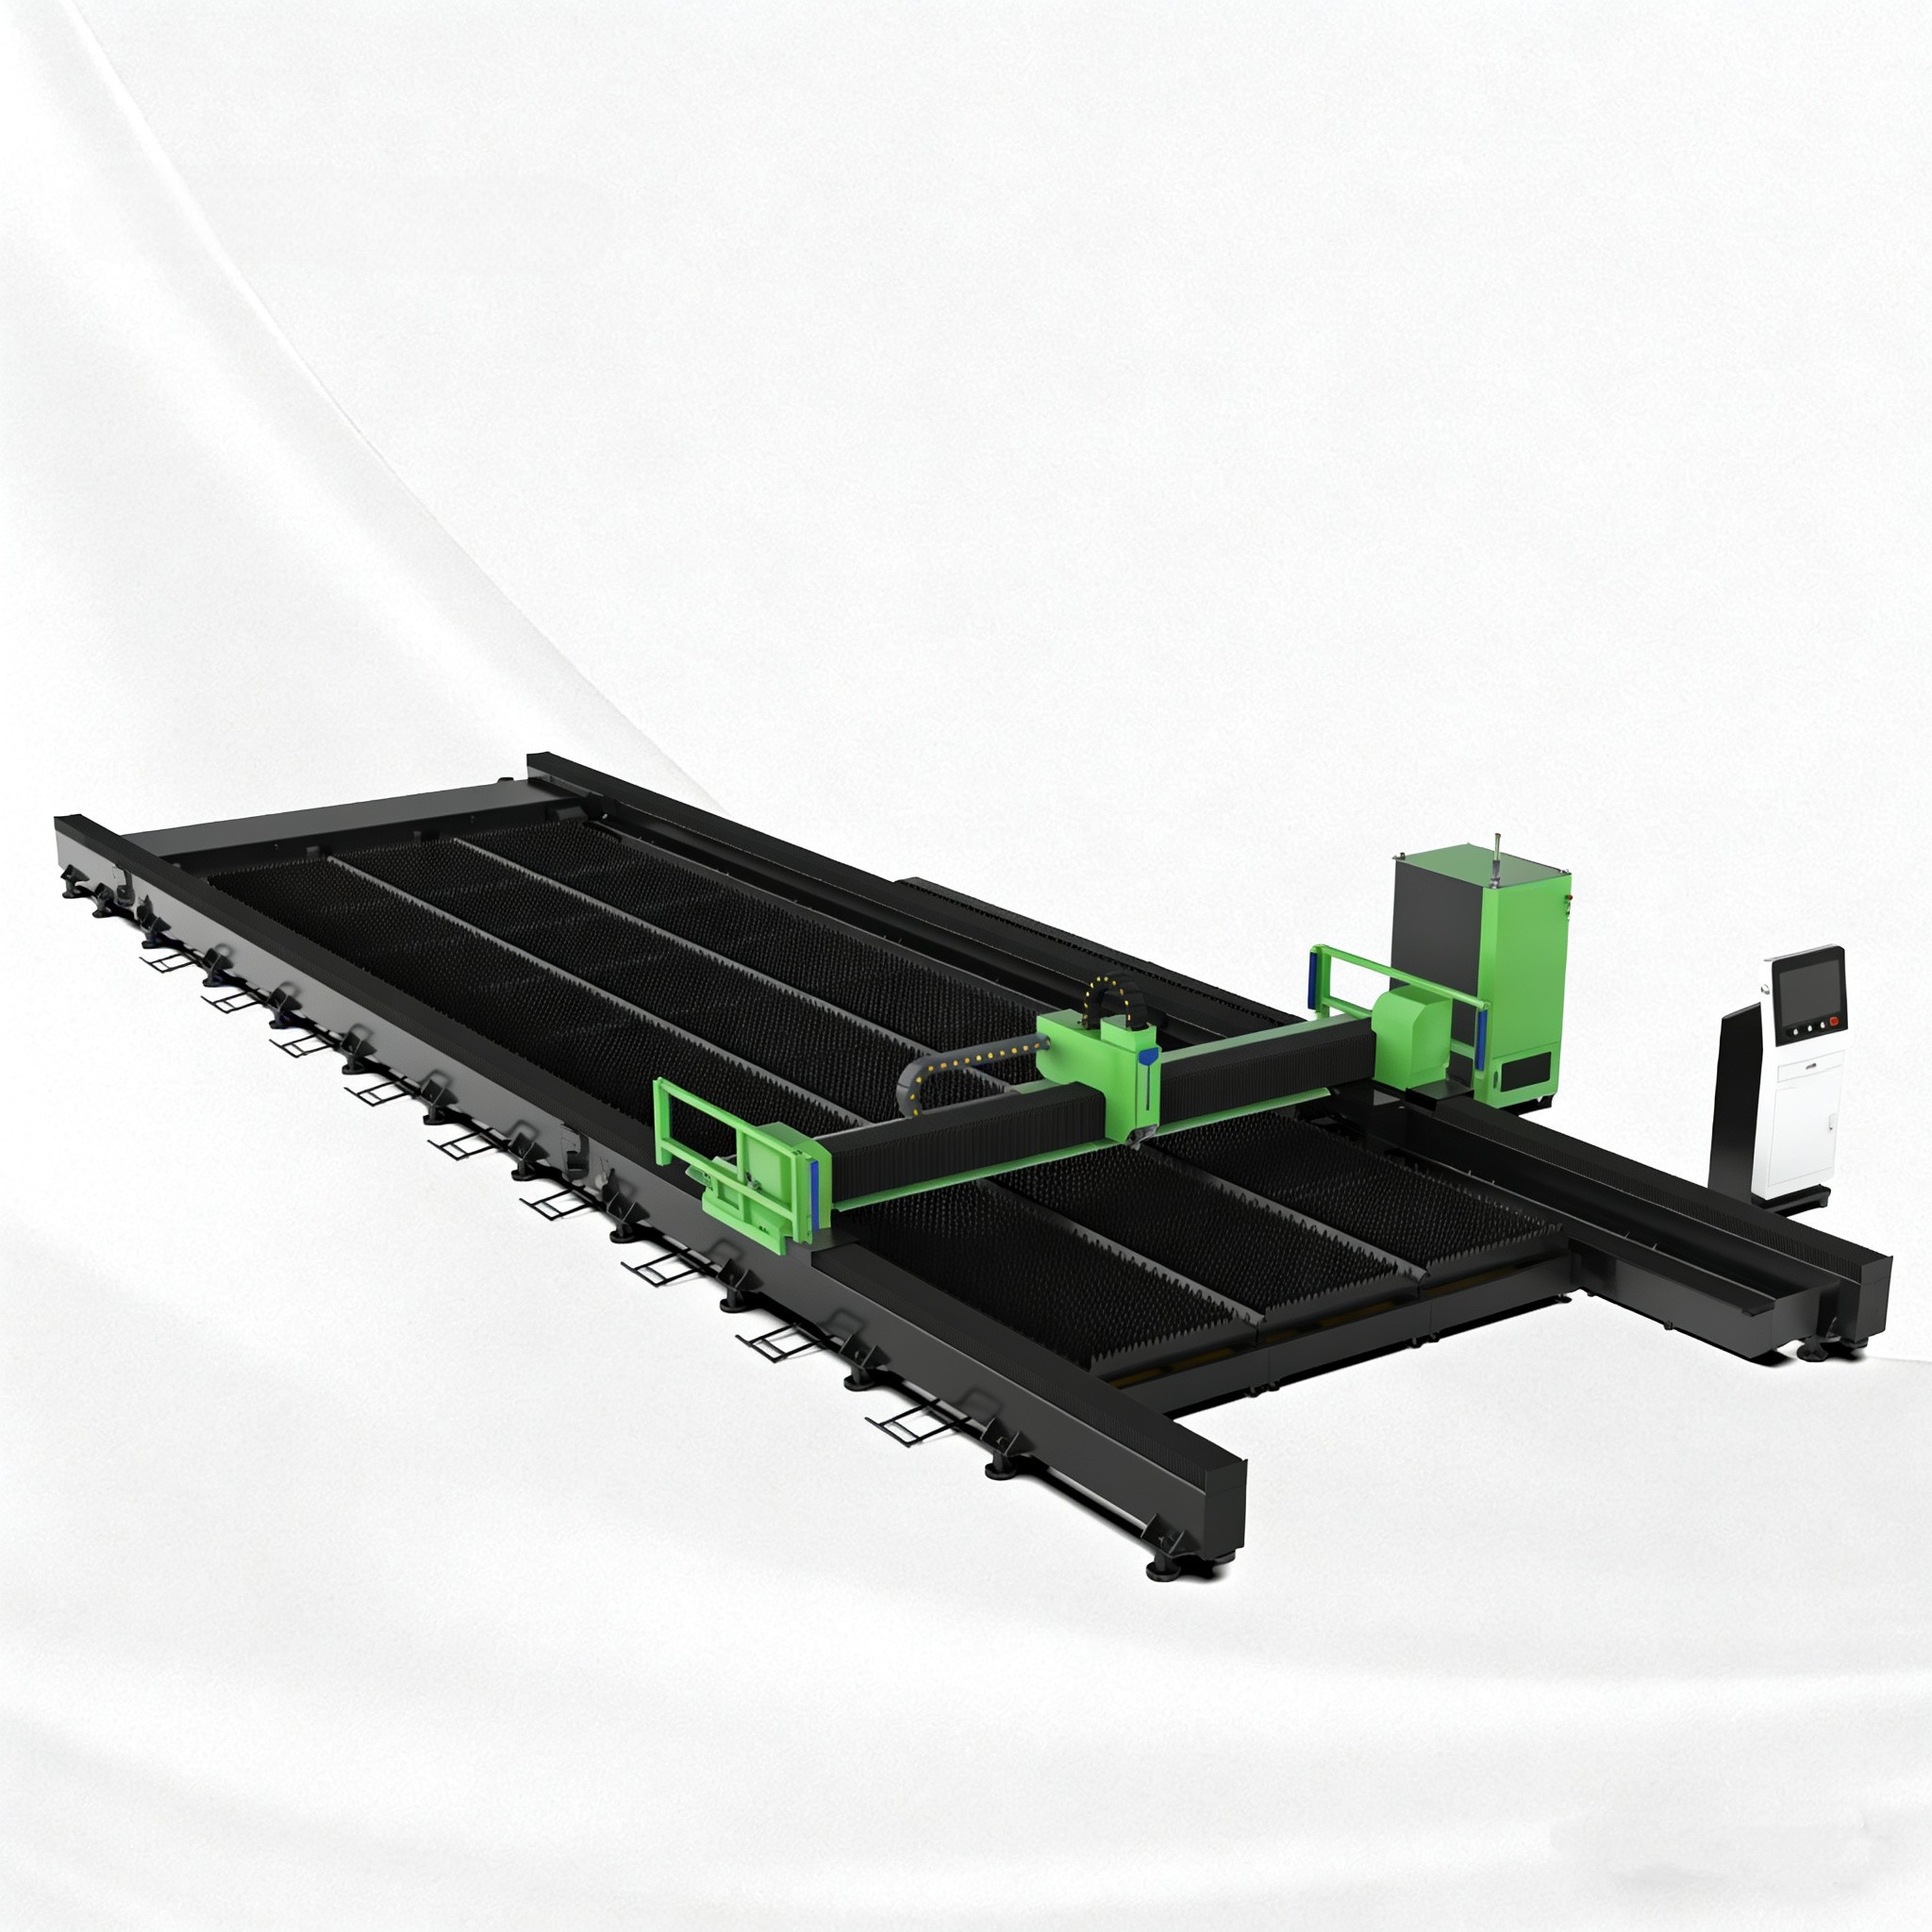
بالنسبة للعمليات التي تتعامل مع الألواح الطويلة أو الألواح العريضة أو أحجام الصفائح المختلطة، يمكن أن يكون تصميم السكك الأرضية طريقًا مناسبًا للحصول على نطاق معالجة أكبر. يُركّب نظام السكك بمحاذاة الأرضية ويدعم الجسر المتحرك لمسافة ممتدة. يتجنب هذا التصميم بعض قيود النقل المرتبطة بأسرّة الآلات أحادية القطعة. ومع ذلك، تعتمد قيمته على جودة التركيب، وصلابة الآلة، والتحكم في الحركة، ومدى توافق الآلة مع تدفق المواد المحيط بها.
عند تقييم حل قطع الصفائح ذات السكك الأرضية كبيرة الحجم، تعامل مع حجم القطع باعتباره أحد المتطلبات ضمن نظام إنتاج أوسع. الخيار الصحيح هو الذي ينتج قطعًا مقبولة باستمرار، ويتناسب مع المساحة المتاحة وطريقة المناولة، ويمكن دعمه طوال عمره التشغيلي.
ابدأ بأكبر قطعة فعلية، لا بأكبر صفيحة ممكنة
غالبًا ما يبدأ المشترون بطلب آلة يمكنها استيعاب أكبر صفيحة قد يعالجونها. وهذا مفهوم، لكنه قد يؤدي إلى تكلفة غير ضرورية وتركيب صعب إذا سمح للعمل كبير الحجم العرضي بأن يحدد الاستثمار بأكمله.
دوّن أكبر قطعة نهائية، وأكبر صفيحة واردة، وأنماط التعشيش المعتادة، والخلوص المتوقع عند الحواف، واتجاه التحميل. هذه أبعاد مختلفة. قد تقبل الآلة تقنيًا صفيحة تناسب الطاولة، مع ترك هامش ضئيل جدًا لخطأ التحميل أو المشابك أو الشرائح الداعمة أو المناولة العملية. إذا وصلت الصفائح بحواف منحنية أو بفيلم واقٍ، يصبح الخلوص الإضافي أكثر أهمية.
افصل أيضًا بين الإنتاج الروتيني والوظائف الاستثنائية. إذا كانت الأجزاء الكبيرة جدًا متكررة، فقد يكون نظام السكك الأرضية الطويل مبررًا. وإذا كانت نادرة، فقد يوفر إسناد العمل كبير الحجم إلى جهة خارجية أو إعادة تصميم القطعة إلى تجميعات استثمارًا أكثر توازنًا. إن شراء مشوار زائد «تحسبًا لأي احتمال» يزيد طول تركيب السكك، ومتطلبات المساحة الأرضية، وتعقيد مناولة المواد، والمساحة التي يجب أن تبقى خالية حول الآلة.
أساس السكك جزء من الآلة
في آلة السكك الأرضية، تؤثر الأرضية وتركيب السكك في النتيجة النهائية. لا يمكن للجسر أن يتحرك بدقة أعلى مما تسمح به السكك. ولا يستطيع رأس القطع عالي الجودة ونظام التحكم التعويض بالكامل عن السكك سيئة المحاذاة أو غير المدعومة بالتساوي أو الملوثة أو التي يُسمح لها بالتحرك بمرور الوقت.
اطلب من المورد شرح عملية تجهيز الموقع بعبارات عملية. ينبغي أن تغطي المناقشة حالة الأساس، وطريقة تثبيت السكك، وإجراءات التسوية والمحاذاة، ومخاوف الصرف أو الرطوبة، وتمديد الكابلات، وكيفية فحص التركيب المكتمل. كما يجب أن توضح مسؤولية كل طرف في كل مرحلة: المقاول المدني، أو فني التركيب، أو مورد الآلة، أو فريق الموقع.
تتعرض السكك الطويلة لتغيرات بيئية أكبر من السرير المدمج المغلق. يمكن أن تؤثر تغيرات الحرارة والغبار وحركة الرافعات الشوكية والاهتزازات القريبة جميعها في التركيب. والسؤال ليس ما إذا كانت هذه الظروف موجودة، لأن معظم ورش التصنيع تحتوي على بعضها. بل السؤال هو ما إذا كان تصميم السكك المختار والأغطية وترتيب التشحيم وإمكانية الوصول للصيانة مناسبة للبيئة الفعلية.
هناك مبدأ شراء مفيد وبسيط: لا تقيّم السكة الأرضية باعتبارها ملحقًا. قيّمها باعتبارها مكوّنًا دقيقًا بالجدية نفسها التي تُقيّم بها الجسر ونظام الدفع ومصدر الليزر.
تزداد أهمية الصلابة مع اتساع نطاق القطع
يجعل الامتداد الأكبر السلوك الإنشائي أكثر أهمية. أثناء الحركات السريعة وتغييرات الاتجاه والتسارع، يتعرض الجسر والعربة لقوى ديناميكية. وإذا افتقر الهيكل إلى الصلابة الكافية، فقد تظهر على الآلة جودة زوايا غير متسقة، أو انخفاض في قابلية التكرار عند مواضع مختلفة من الطاولة، أو الحاجة إلى خفض سرعات التشغيل للحفاظ على نتائج مقبولة.
لا تعتمد على المصطلح العام «شديد التحمل» عند مقارنة الآلات. اطلب شرحًا واضحًا للتصميم الإنشائي: بنية الجسر، وترتيب نظام الدفع، وتباعد السكك، وطريقة النقل بالجريدة المسننة والترس أو غيرها، وكيفية إدارة الكتلة المتحركة. ليس الهدف مقارنة أسماء المكونات المنفردة، بل فهم ما إذا كان نظام الحركة الكامل مصممًا لأداء مستقر على امتداد المشوار المطلوب.
يستحق تزامن الدفع المزدوج اهتمامًا خاصًا في الجسور الطويلة. إذا لم يبق جانبا العارضة المتحركة منسقين بشكل صحيح، فقد ينحرف الجسر قليلًا أثناء الحركة. وهذا يؤثر في التموضع ويضع ضغطًا غير ضروري على المكونات الميكانيكية. ينبغي أن يعمل جهاز التحكم ونظام السيرفو وطريقة الرجوع إلى نقطة الأصل والتخطيط الميكانيكي معًا للحفاظ على استقامة العارضة طوال التشغيل.
حيثما أمكن، راجع عينات من القطع صُنعت في مواقع مختلفة ضمن منطقة القطع. النتيجة النظيفة قرب مركز الطاولة مفيدة، لكنها لا تثبت الجودة نفسها عند الأطراف البعيدة لمسار حركة كبير. افحص الثقوب والزوايا والحواف المستقيمة الطويلة والميزات المتكررة، بدلًا من الحكم بناءً على عرض قطع سريع فقط.
حدّد الدقة من حيث القطع والتفاوتات
«الدقة العالية» ليست مواصفة شراء. يجب ربطها بالقطع التي يتم إنتاجها. فقد يتطلب اللوح الزخرفي، ولوح القاعدة الإنشائي، والمكوّن الذي يجب أن يتوافق مع ثقوب مشغّلة آليًا، مستويات مختلفة من التحكم في الأبعاد وجودة الحافة.
قبل مقارنة عروض الأسعار، أعد قائمة بالقطع التمثيلية. أدرج نوع المادة، ونطاق السماكة، وأحجام الثقوب الشائعة، وأصغر التفاصيل، والأبعاد الحرجة، والكميات المتوقعة، وأي عملية لاحقة مثل الثني أو اللحام أو التشغيل الآلي أو الطلاء. تكشف هذه القائمة ما إذا كان ينبغي تحسين جودة القطع من أجل السرعة أو الدقة أو حالة الحافة أو مزيج من الثلاثة.
على سبيل المثال، تفرض الثقوب الصغيرة جدًا والأشكال الهندسية المعقدة متطلبات مختلفة على العملية مقارنة بالقطاعات الكبيرة المقطوعة من ألواح أثخن. قد تتطلب المادة السميكة ثقبًا أوليًا أبطأ وأكثر استقرارًا، بينما قد تكون الصفائح الرقيقة حساسة للتشوه الحراري والمناولة. لا تكون الآلة المناسبة لنطاق واسع من المواد ذات قيمة إلا إذا كانت معلمات القطع المقصودة ونظام الغاز واختيار الفوهة وسير عمل التعشيش عملية أيضًا لهذا النطاق.
اسأل عن كيفية فحص قابلية التكرار بعد التركيب وكيفية التحقق من المحاذاة أثناء الخدمة. فالدقة ليست مجرد حالة في يوم القبول. بل يجب أن تظل قابلة للإدارة بعد التشغيل العادي والصيانة والتغيرات في بيئة الورشة.
تقتصر قدرة القطع على سير العمل بأكمله
قد يصبح ليزر كبير الحجم أسرع عملية ضمن سلسلة بطيئة لمناولة المواد. يجب تحميل الصفائح الطويلة ووضعها وقطعها وتفريغها وفرزها ونقلها بأمان. وإذا جرى تحميل المواد يدويًا باستخدام رافعة علوية، فسيختلف إيقاع الإنتاج بدرجة كبيرة عن تركيب يستخدم معدات تحميل وتفريغ آلية.
ارسم مسار العمل من الصفيحة الخام إلى الأجزاء النهائية المفروزة. ضع في الاعتبار مكان انتظار الصفائح الكاملة، وكيف تصل إلى طاولة القطع، وكيف تُزال القطع النهائية، وإلى أين تذهب الهياكل المتبقية، وما إذا كان المشغلون يتمتعون بوصول آمن على جانبي الآلة. غالبًا ما يكشف هذا التمرين عن عنق الزجاجة الحقيقي قبل إصدار أمر الشراء.
ينبغي النظر إلى زمن الدورة بما يتجاوز سرعة حركة رأس القطع. فالثقب الأولي، والانتقالات بين المسارات، وتغيير الصفيحة، وإزالة القطع، وفحص الفوهة، وإعداد البرنامج، كلها تؤثر في الإنتاج المفيد للنظام. قد تكون الآلة الأقل سعرًا الخيار الأضعف عندما تتطلب تدخلًا يدويًا أكبر أو تخلق أعمالًا غير مستقرة في المراحل اللاحقة.
اختر إعداد القطع وفقًا لواقع المواد
غالبًا ما يُختار القطع بليزر الألياف لمرونته في تطبيقات الصفائح المعدنية الشائعة، لكن الإعداد الأمثل لا يزال يعتمد على المزيج الفعلي للمواد والسماكات. ينبغي تقييم المصدر ورأس القطع وترتيب الغاز المساعد واستشعار الارتفاع وبرنامج التحكم باعتبارها عملية مترابطة لا بنودًا منفصلة.
لا تحدد قدرة الليزر بناءً فقط على الرغبة في أعلى رقم متاح. يمكن للقدرة الأعلى أن توسع قدرة المعالجة وتحسن الإنتاجية في التطبيقات المناسبة، لكنها تغيّر أيضًا متطلبات إمداد الطاقة والتبريد وتوصيل الغاز والتحكم في العملية وانضباط المشغل. بالنسبة للأعمال المركزة ضمن نطاق سماكة معتدل، قد يقدم نظام متوافق جيدًا قيمة تشغيلية أفضل من إعداد كبير الحجم نادرًا ما يُستخدم بالقرب من قدرته المقصودة.
كثيرًا ما يُستهان بإمداد الغاز المساعد. يمكن لنقاوة الغاز واستقرار الضغط والتخزين وسعة الأنابيب ومسافة التوصيل أن تؤثر في اتساق القطع. قد يظل الموقع مسؤولًا عن بنية الغاز الأساسية حتى إذا بدا عرض السعر كاملًا. وينطبق الأمر نفسه على الاستخلاص. تولد الصفائح الكبيرة كمية كبيرة من الدخان والغبار على مساحة واسعة، لذا يجب تصميم تجميع الأبخرة وفقًا لحجم الطاولة ونوع المادة ونمط القطع، بدلًا من إضافته في مرحلة لاحقة.
ينبغي للبرمجيات أن تقلل القرارات في أرضية الورشة
البرمجيات هي المكان الذي يتحول فيه أمر البيع إلى حركة للآلة. تؤثر جودة التعشيش في استغلال المواد؛ وتؤثر مكتبات العمليات في اتساق القطع؛ وتحدد واجهة التحكم مدى سهولة تعافي المشغلين من الانقطاعات أو التكيف مع حالة صفيحة متغيرة.
راجع سير العمل الخاص باستيراد الرسومات وإعداد التعشيش وتعيين المواد واختيار المعلمات ومحاكاة الوظيفة وتتبع البقايا. ينبغي لنظام مفيد أن يجعل العمل العادي قابلًا للتكرار دون أن يمنع المستخدمين ذوي الخبرة من إجراء تعديلات مضبوطة. كما ينبغي أن يدعم فصلًا واضحًا بين إعدادات العملية المعتمدة والتغييرات غير الرسمية التي تُجرى في أرضية الورشة.
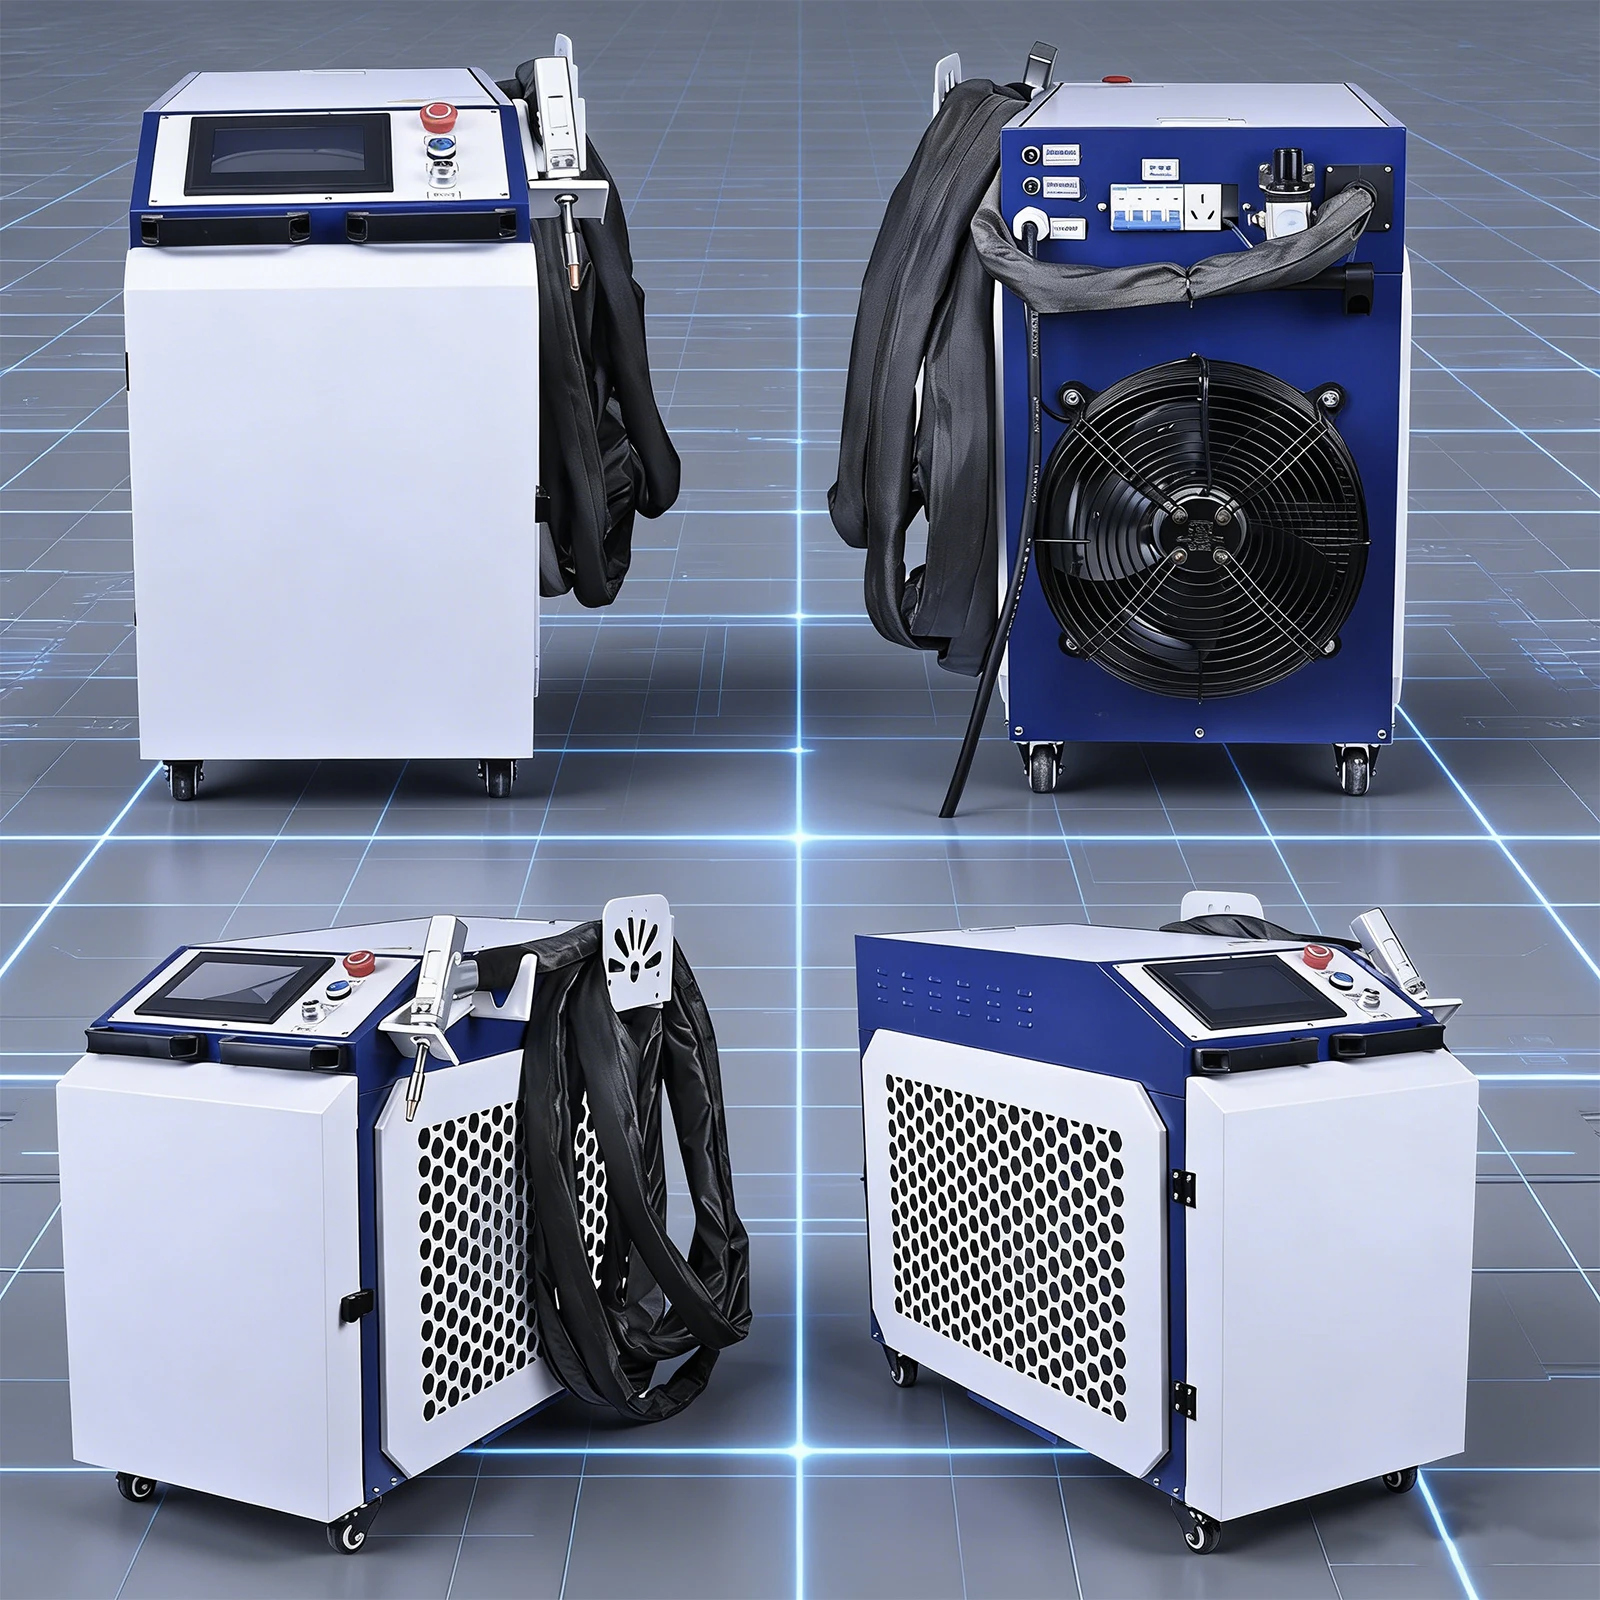
بالنسبة للعمليات التي تقطع الأجزاء قبل التجميع، قد يكون تكامل البرمجيات مهمًا خارج طاولة القطع. يمكن لملصقات الأجزاء وتعليمات الفرز وإمكانية تتبع الوظائف أن تقلل الالتباس عند خروج العديد من القطع المتشابهة من صفيحة كبيرة. وهذا مهم بصفة خاصة عندما تنتقل المكونات المقطوعة إلى الثني واللحام. قد تكون أداة منفصلة مثل آلة لحام ليزر الألياف 4 في 1 ذات صلة بخلية تصنيع متكاملة، لكن ينبغي تقييمها بشكل مستقل عن قاطع السكك الأرضية. إن الجمع بين مراحل العملية في مناقشة شراء لا يعني أن آلة واحدة يمكنها استبدال الأخرى.
يحدد الوصول إلى الصيانة والدعم وقت التشغيل الفعلي
تخلق الآلات الكبيرة مهام صيانة عبر مساحة مادية أكبر. ضع في الاعتبار الوصول إلى السكك والجريدات المسننة ونقاط التشحيم والمنفاخ أو الأغطية وحوامل الكابلات ومستهلكات رأس القطع والخزائن الكهربائية وقنوات الاستخلاص. قد يتطلب المكوّن السهل الاستبدال في آلة مدمجة تخطيطًا أكبر عند وضعه على امتداد تركيب سكك طويل.
اطلب جدول صيانة روتينية يميّز بين التنظيف اليومي والفحص الدوري وأنشطة المعايرة ومهام الخدمة التي تتطلب فنيًا مدربًا. الهدف هو تحديد المهام التي يستطيع فريق الموقع تنفيذها بأمان وتلك التي تتطلب دعم المورد. ينبغي مناقشة المواد الاستهلاكية وقطع الغيار الحرجة قبل التشغيل التجريبي، خصوصًا عندما لا تستطيع جداول الإنتاج تحمل فترات انتظار طويلة.
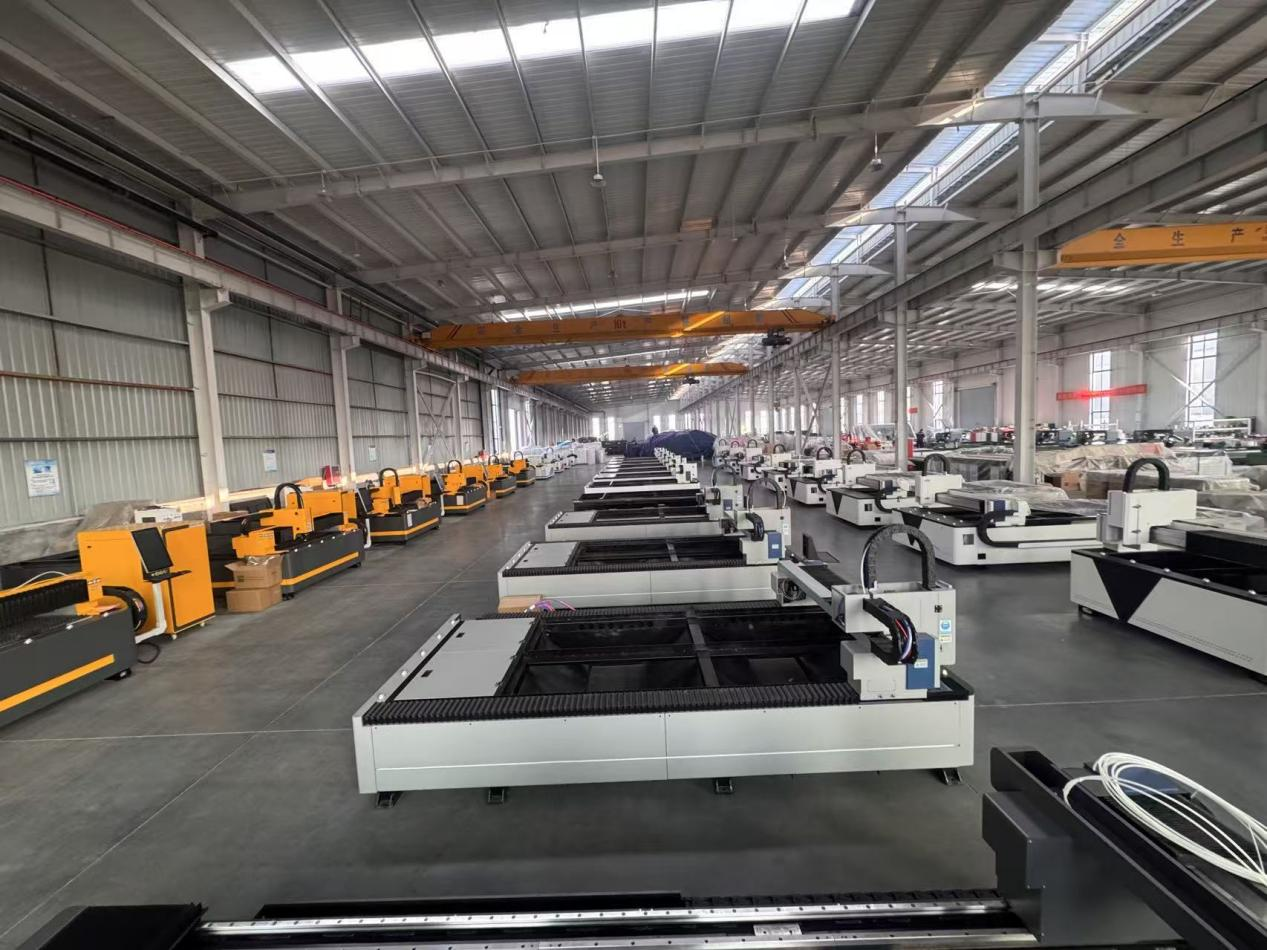
ينبغي تقييم قدرة المورد بالمصطلحات العملية نفسها. تأكد من نطاق التشغيل التجريبي، وصيغة تدريب المشغلين، وعملية التشخيص عن بُعد، وترتيب الاستجابة للخدمة، وتوافر الوثائق الفنية، ودعم قطع الغيار. تتخصص RISTEC في آلات الليزر والراوتر عالية الدقة، مع الحفاظ على الجودة ضمن عملية التصنيع الخاصة بها؛ وبالنسبة إلى تركيب كبير قائم على السكك، فإن سؤال الشراء الأهم هو كيف تترجم هذه المسؤولية الهندسية إلى انضباط في التركيب والتشغيل التجريبي وإمكانية الوصول إلى الخدمة طويلة الأجل في موقع التشغيل.
قارن عروض الأسعار ضمن نطاق متكافئ
قد يحمل عرضان أوصافًا متشابهة للآلة مع تضمين نطاقات مشروع مختلفة جدًا. فقد يشمل أحدهما تركيب السكك وواجهات شفط الغبار وعناصر حاوية السلامة والتدريب والأدوات والبرمجيات ودعم القبول. وقد يقتصر عرض آخر على الآلة الأساسية فقط. إن مقارنة الأسعار الرئيسية دون توحيد هذه التفاصيل تخلق مفاجأة في الميزانية يمكن تجنبها لاحقًا.
أنشئ ورقة مقارنة تسجل الإعداد الكامل المورّد: نطاق العمل، ونطاق السكك والأساس، ومصدر الليزر والرأس، ونظام الحركة، وتصميم طاولة القطع، وبرمجيات التحكم والتعشيش، وواجهات الغاز، ومتطلبات الاستخلاص، وأحكام السلامة، والتركيب، والتدريب، وشروط الضمان، وقطع الغيار الموصى بها. حدّد البنود غير الواضحة بدلًا من افتراض أنها مشمولة.
ومن المفيد أيضًا تحديد معايير القبول قبل الطلب. ينبغي أن ترتبط هذه المعايير بالمواد والقطع التمثيلية، لا بعرض عام للآلة فقط. يمنح الاتفاق على نطاق الإنتاج المقصود الطرفين أساسًا أوضح للتركيب والتسليم.
تسلسل اختيار منضبط
- أنشئ قائمة وظائف تمثيلية من الأعمال الحالية والمتوقعة، مع فصل الطلب المعتاد عن متطلبات الأحجام الكبيرة النادرة.
- ارسم حركة الصفائح وإزالة الأجزاء والاستخلاص والطاقة والغاز ووصول المشغلين ضمن مساحة الأرضية المتاحة.
- قيّم الأساس وتركيب السكك باعتبارهما مشروع دقة لا مجرد مهمة عامة للموقع.
- قارن التصميم الإنشائي والتحكم في الحركة وعينات القطع عبر نطاق العمل الكامل.
- قيّم البرمجيات وإمكانية الوصول للصيانة والتشغيل التجريبي والدعم باعتبارها جزءًا من نظام الإنتاج.
- وحّد عروض أسعار الموردين بحيث تجري مقارنة نطاق التركيب الكامل، لا سعر الآلة الرئيسي فقط.
إن أقوى قرار شراء ليس عادةً الآلة ذات أكبر مواصفات معلنة. بل هو النظام الذي تتوافق فيه عملية تركيب السكك والتصميم الإنشائي وإعداد القطع وتدفق المواد ونموذج الخدمة مع الأجزاء التي يجب إنتاجها كل يوم.
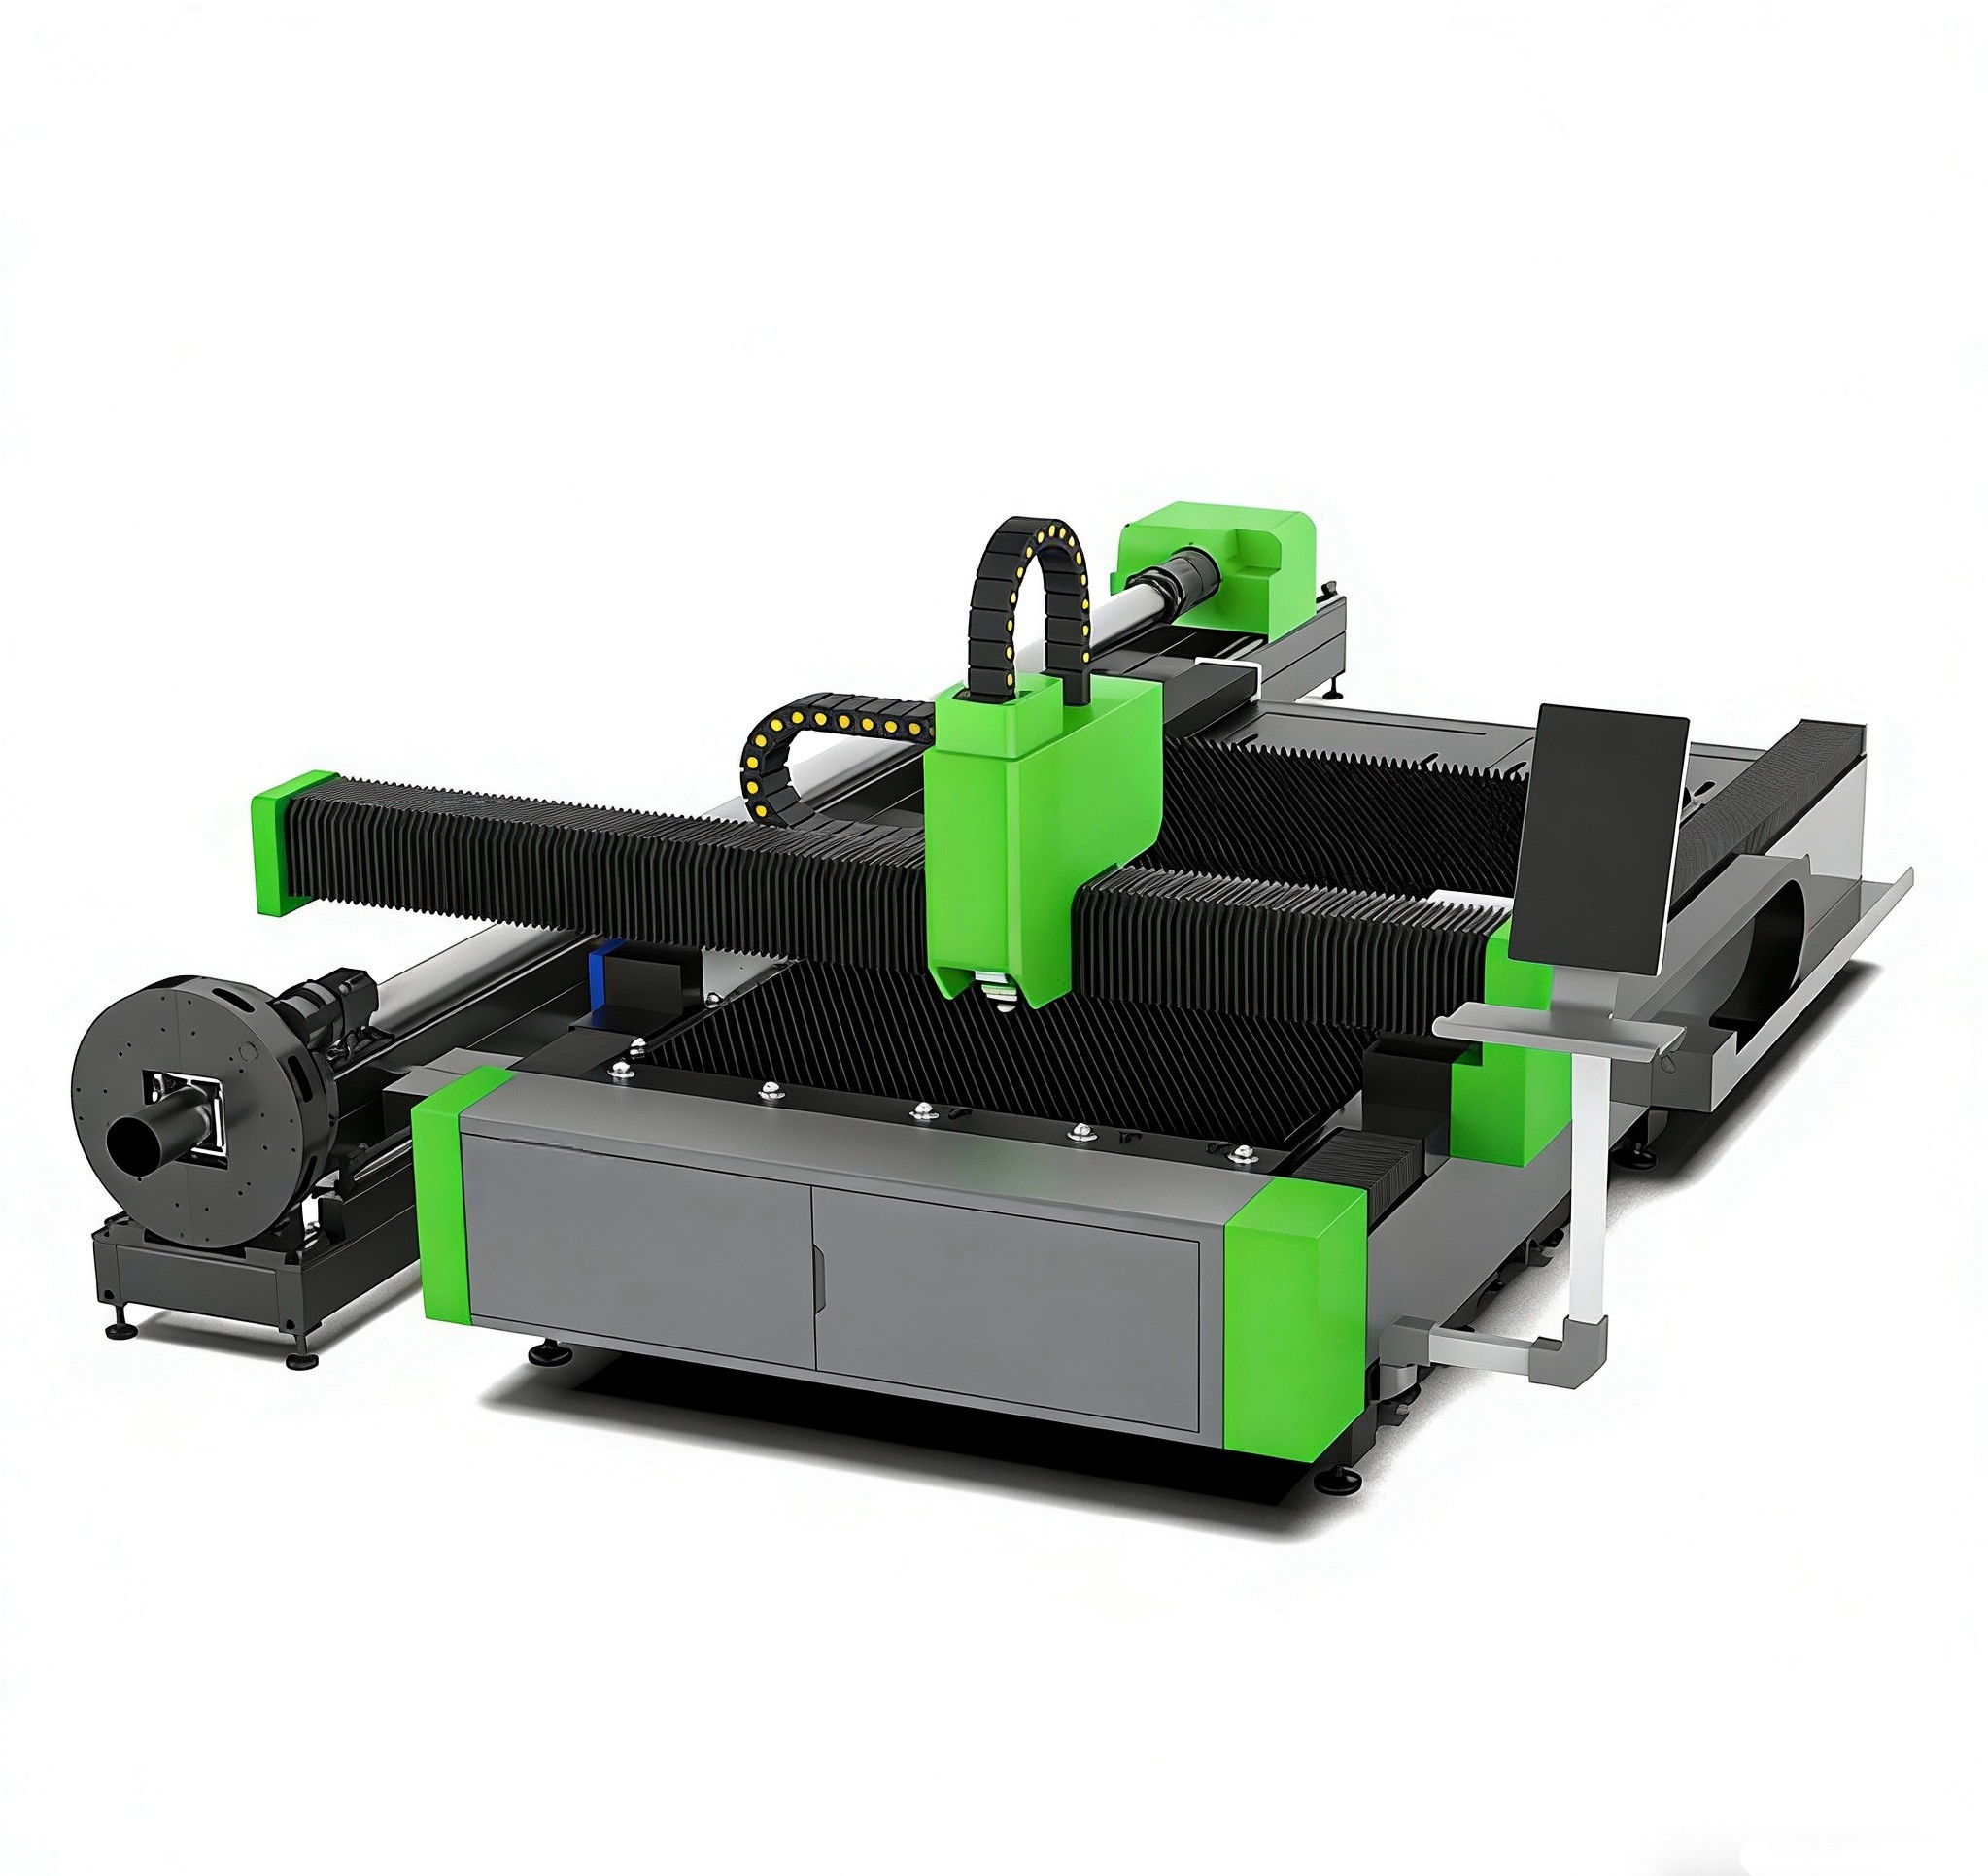
 آلة قطع المعادن بالليزر للصفائح والأنابيبآلة قطع الصفائح والأنابيب بالليزر هي نظام ثنائي الاستخدام وعالي الكفاءة، صُمم لمعالجة كلٍّ من الصفائح المعدنية المسطحة ومختلف مقاطع الأنابيب/المواسير على آلة واحدة. ومن خلال الاستغناء عن الحاجة إلى شراء نظامين منفصلين، توفر للمصنّعين في مجال تشكيل المعادن حلاً عالي الجدوى من حيث التكلفة، يوفر مساحة كبيرة من أرضية المصنع، ويقلل العمالة، ويضاعف قدرات الإنتاج.
 قاطعة ليزر للألواح ذات سكة أرضية كبيرة الحجمقاطعة الليزر للألواح ذات السكة الأرضية كبيرة الحجم هي حل صناعي عالي الأداء، صُمم خصيصًا للمعالجة الشاقة للألواح المعدنية فائقة الطول وفائقة العرض. وباستخدام تصميم سكة أرضية قائمة على الأرض، تلغي هذه الآلة قيود الحجم الخاصة بالإطارات المدمجة التقليدية، مما يوفر إمكانية توسعة "لا نهائية" للتصنيع واسع النطاق
اترك ردًا
احصل على عروض أسعار فورية
مهتم؟ اترك بيانات الاتصال الخاصة بك.