


قائمة التصنيفات
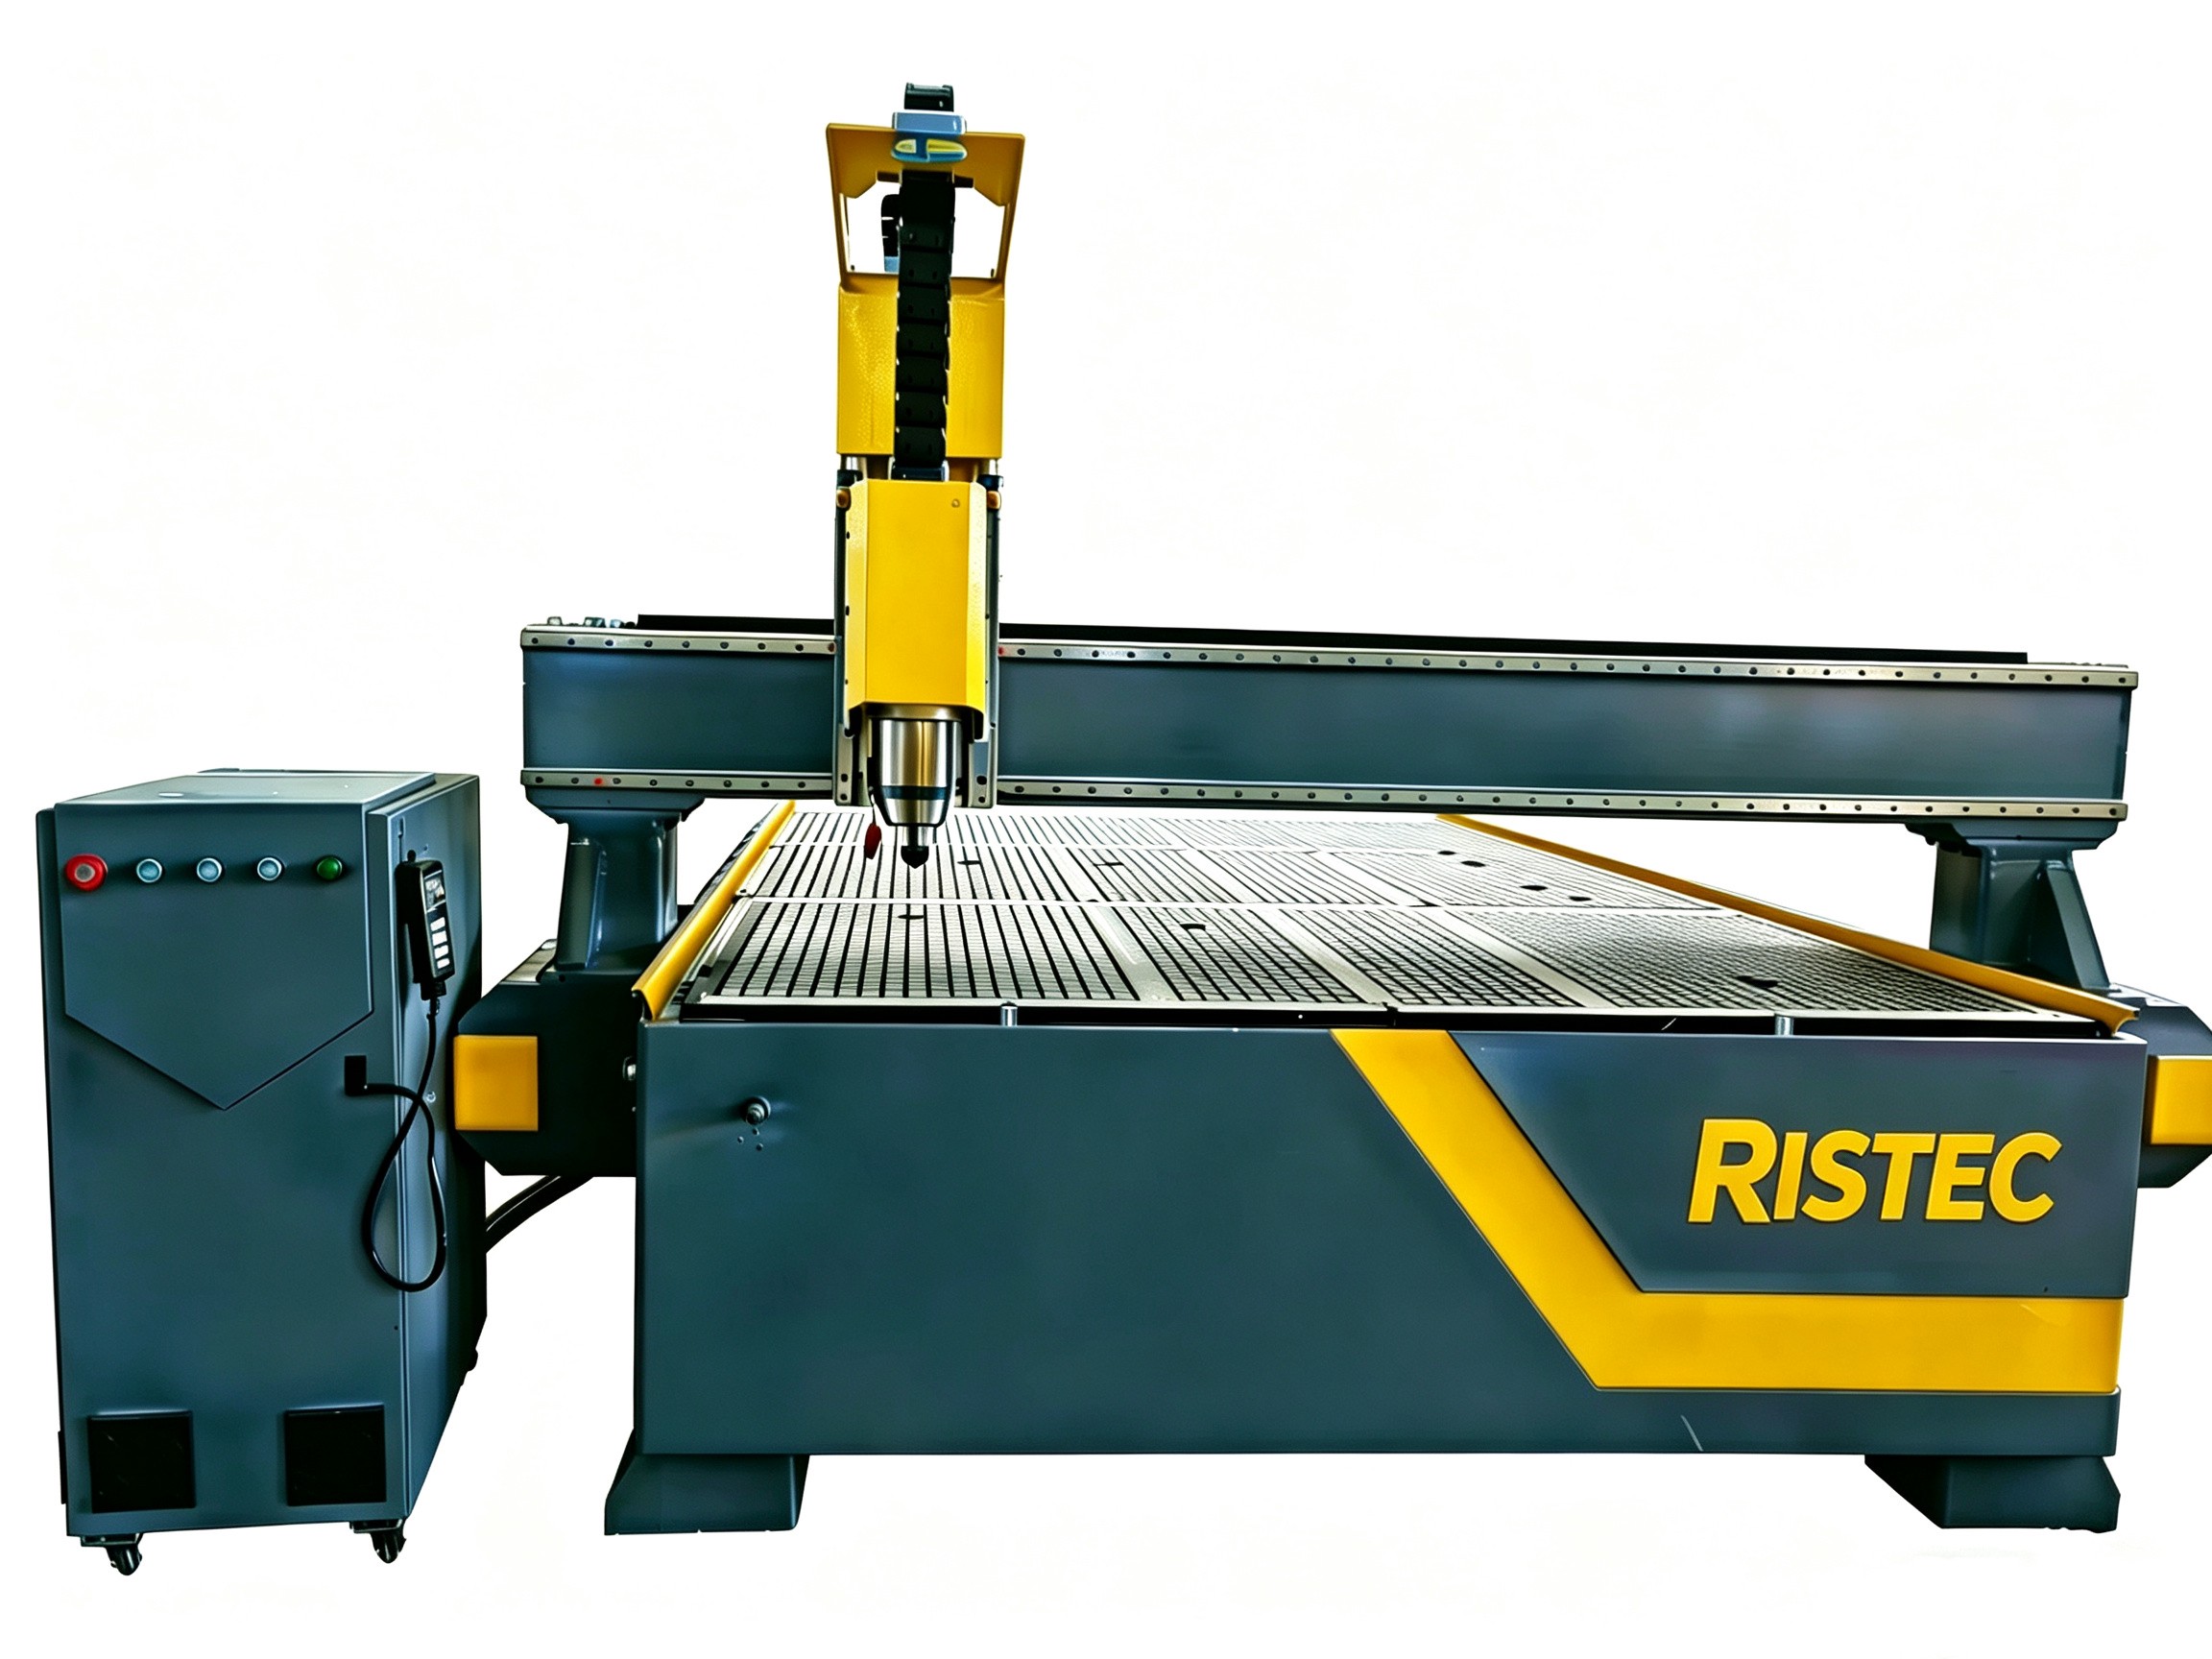
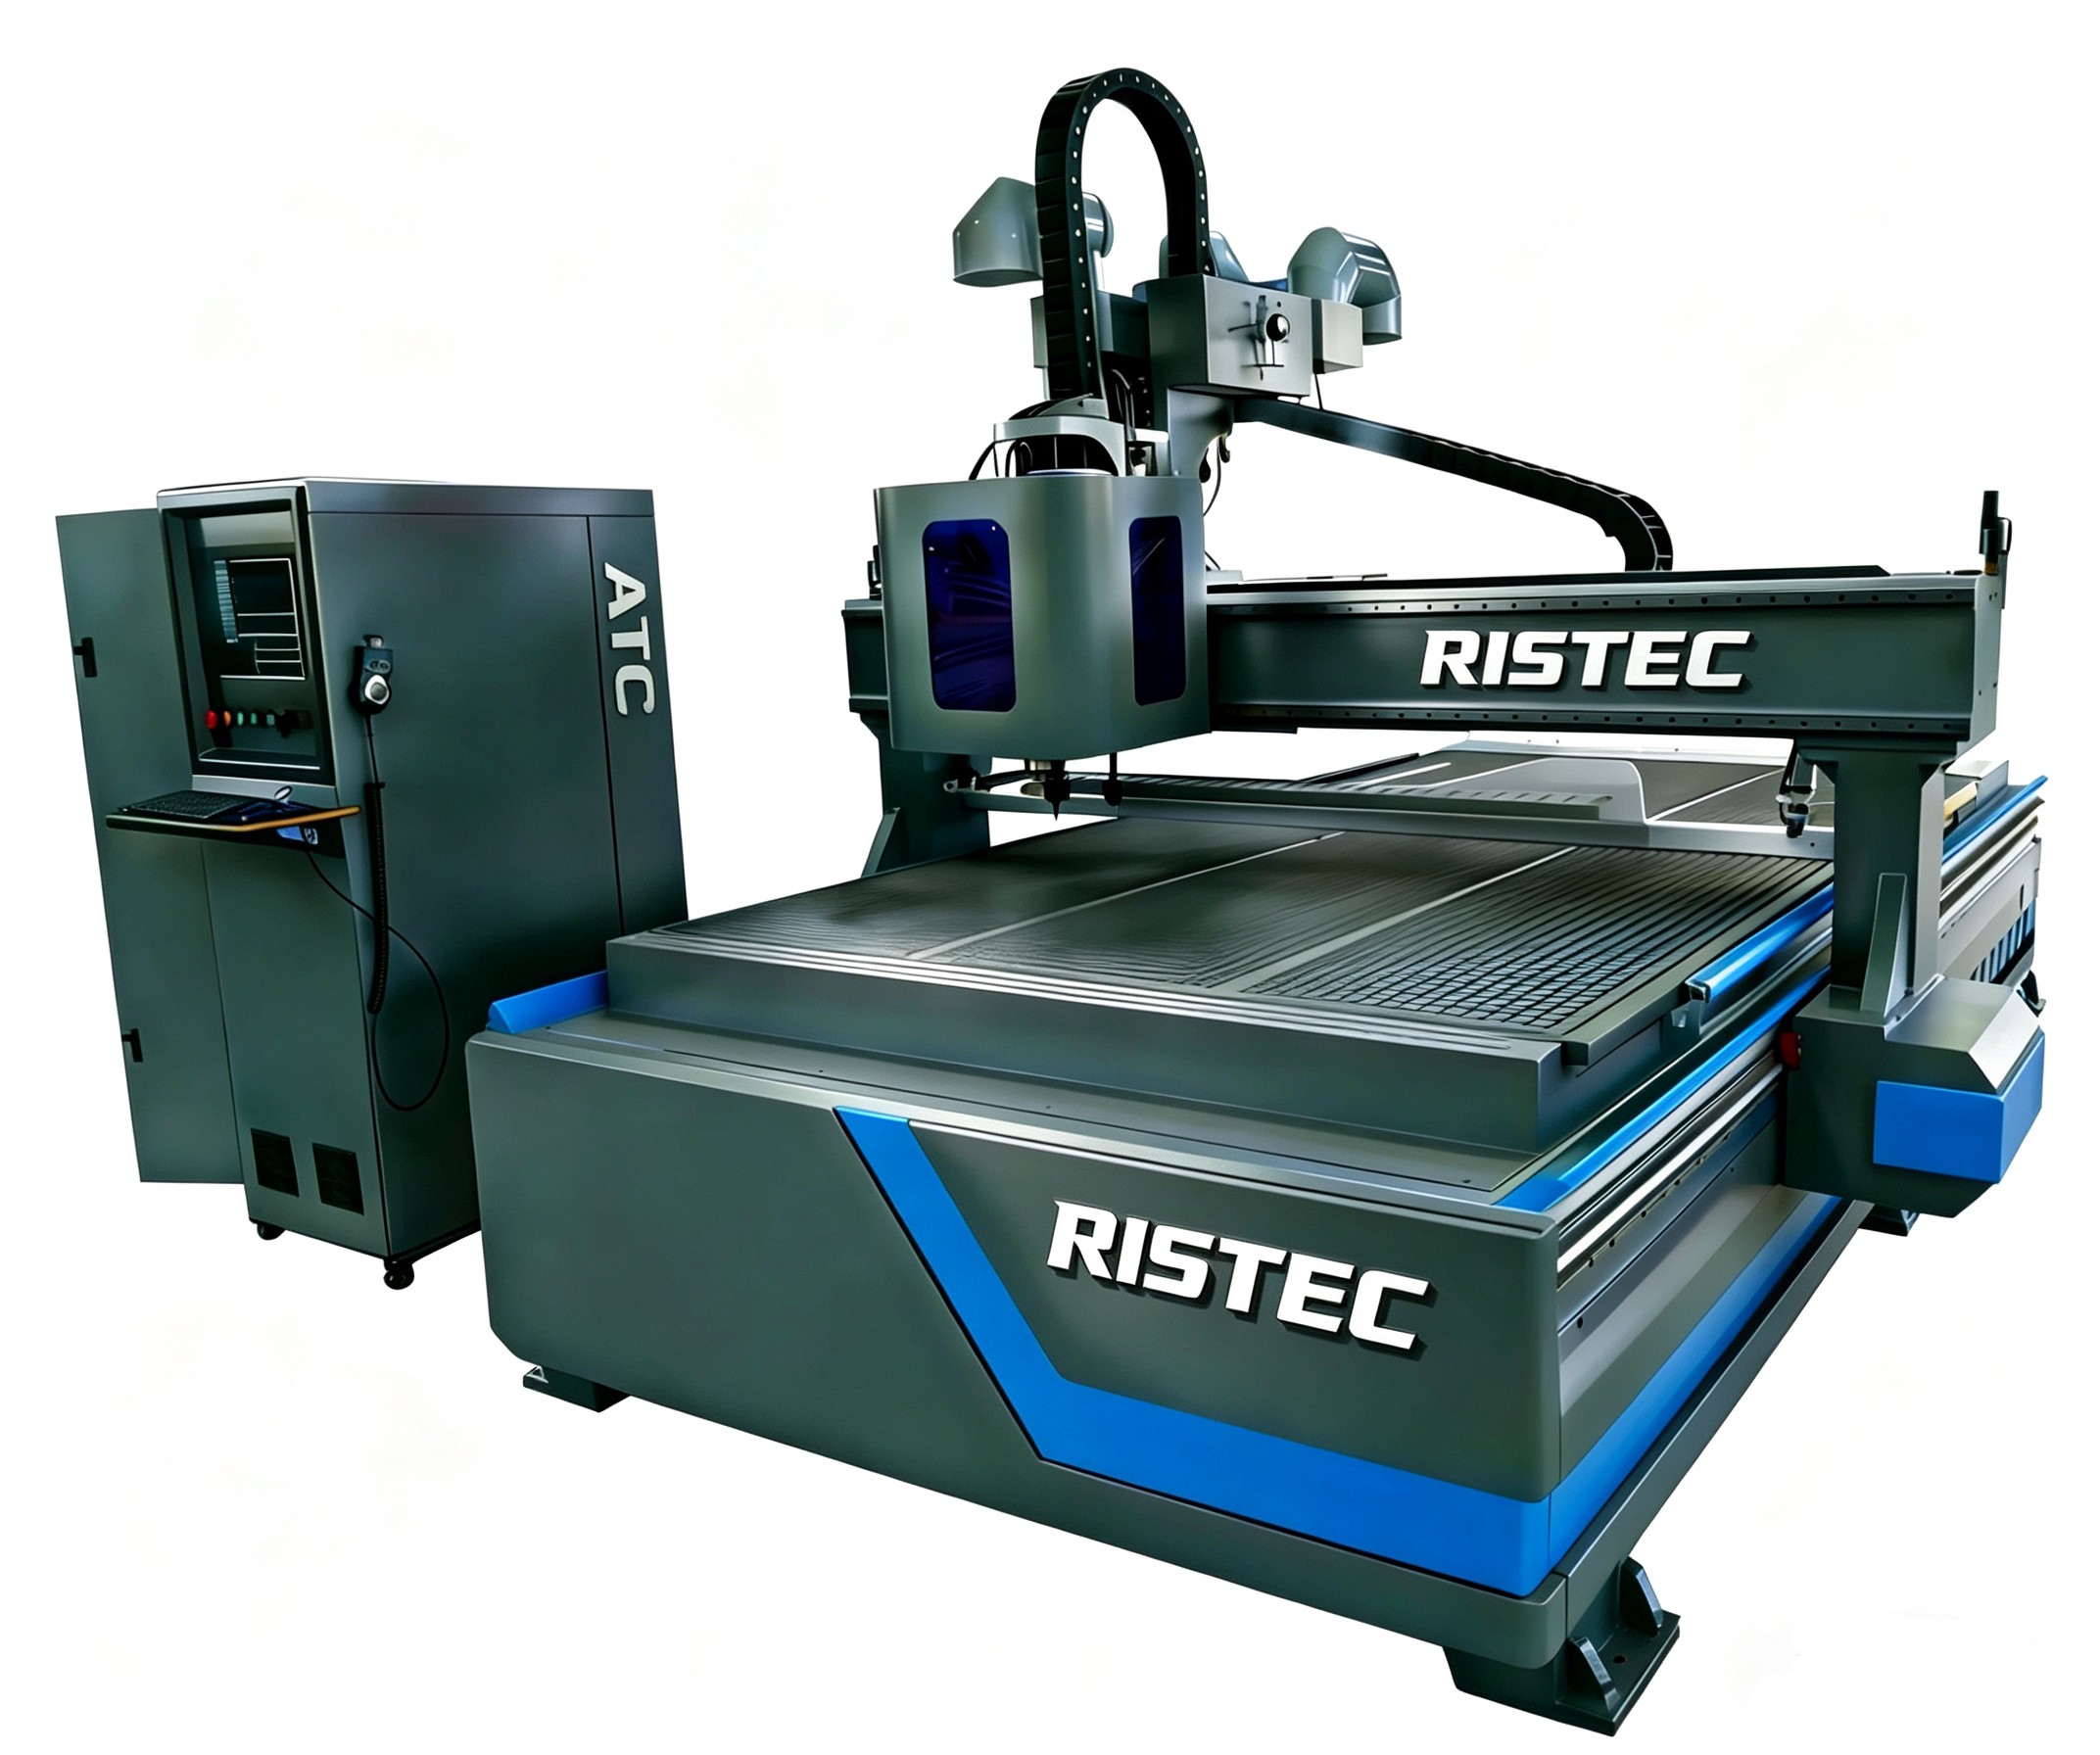
قبل شراء راوتر CNC مزود بمبدّل أدوات آلي (ATC): اختبارات القبول للتحقق من الدقة وتبديل الأدوات
للتحقق من جودة ماكينة التوجيه CNC المزودة بمبدّل أدوات أوتوماتيكي (ATC) قبل الشراء، اطلب إجراء اختبار قبول موثّق باستخدام المواد الخاصة بك، وأدوات تمثيلية، وظروف الإنتاج الفعلية. وينبغي أن تشمل الأدلة دقة تحديد الموضع، وقابلية التكرار، وانحراف عمود الدوران، وعمليات تغيير الأدوات تلقائيًا، وأبعاد القطع النهائية. لا يكفي القطع التجريبي النظيف وحده لمعرفة ما إذا كانت الماكينة ستحافظ على التفاوتات عبر مساحة العمل أو على إزاحات الأدوات بعد عمليات التغيير المتكررة.
اتفق على طريقة الاختبار ومعايير النجاح قبل تقديم الطلب. فهذا يمنح الطرفين أساسًا واضحًا للقبول، ويمنع اجتياز الماكينة للاختبار لمجرد أن أفضل عينة لها تبدو جيدة.
حدّد ما يجب أن تنتجه الماكينة
ابدأ برسم لقطعة تمثيلية. حدّد الأبعاد التي تؤثر في الملاءمة أو التجميع أو العمليات اللاحقة: المسافات بين الثقوب، وعرض الجيوب، وتعامد الألواح، والأسطح المتطابقة، وثبات العمق. وحدّد المادة وسمكها وطريقة تثبيت قطعة العمل وأدوات القطع وظروف التشغيل المتوقعة.
تحتاج ماكينة التوجيه المخصصة لترتيب القطع على الألواح إلى أدلة مختلفة عن تلك المخصصة لتصنيع تجهيزات متقاربة الملاءمة. وتكتسب الدقة عبر الطاولة وثبات التثبيت بالتفريغ أهمية خاصة عند تشغيل الألواح الكبيرة. أما الجيوب العميقة وقطع العمل الطويلة فتتطلب بروزًا أكبر للأداة وصلابة وخلوصًا مناسبًا.
افصل بين دقة الماكينة ودقة القطعة النهائية. تساعد قياسات المحاور على تحديد أخطاء الماكينة. أما العينة المشغّلة فتتأثر كذلك بالأداة وطريقة تثبيت قطعة العمل وحركة المادة وقوى القطع. ويلزم كلا النوعين من الأدلة لمعرفة ما إذا كانت ماكينة التوجيه مناسبة للمهمة.
ينبغي أن تسجّل وثيقة القبول ما يلي:
- تهيئة الماكينة وإعدادات وحدة التحكم وحالة التعويض.
- مواد الاختبار والأدوات وحواملها ومعدلات التغذية والسرعات وطريقة تثبيت قطعة العمل.
- طرق القياس وملاءمة أجهزة القياس والتفاوتات المتفق عليها.
- ظروف الإحماء ومدة الاختبار وكيفية التعامل مع النتائج غير المطابقة.
- الفحوص التي ستُعاد بعد التركيب.
تحقّق من دقة تحديد الموضع وقابلية التكرار كلًّا على حدة
تصف دقة تحديد الموضع مدى اقتراب المحور من الموقع المحدد له. أما قابلية التكرار فتصف مدى اتساق عودته إلى ذلك الموقع. فقد تعود الماكينة بثبات إلى موضع خاطئ، لذا لا يثبت ادعاء قابلية التكرار دقة الأبعاد.
اطلب إجراء القياسات عند مواقع متعددة على امتداد كل محور ذي صلة، مع الاقتراب من الاتجاهين. فقد تكشف تغييرات الاتجاه عن خلوص الحركة أو خطأ الانعكاس الذي قد لا يظهر في اختبار أحادي الاتجاه. وشمل القياسات المواقع القريبة من نهايات المشوار والمنطقة التي سيجري فيها الإنتاج.
عند الحاجة إلى تفاوتات دقيقة، اطلب قياسات بمقياس التداخل الليزري ينفذها فني مؤهل. وينبغي أن يحدّد التقرير طريقة الإعداد والظروف البيئية ومواضع المحاور وما إذا كان التعويض مفعّلًا. ويمكن أن تساعد النتائج المسجلة مع تعطيل التعويض في تشخيص السلوك الميكانيكي؛ أما القبول النهائي فينبغي أن يعكس التهيئة المورّدة للإنتاج.
يمكن استخدام ساعة قياس لمساندة فحوص موضعية للعودة إلى الموضع، لكنها لا تثبت دقة تحديد الموضع عبر مجال عمل كبير. وبالمثل، فإن الإحداثيات المعروضة على وحدة التحكم هي قيم أوامر أو تغذية راجعة، وليست دليلًا مستقلًا على الموضع الفعلي.
تحقّق أيضًا من تعامد المحاور. فقد تحقق المحاور منفردة دقة مقبولة، بينما تؤدي العلاقة بينها إلى إنتاج قطع مستطيلة مائلة. وتساعد القياسات عبر الطاولة، مدعومة باختبار قطع مناسب، على كشف هذه المشكلة.
قِس انحراف عمود الدوران عند واجهة الأداة
قد يؤثر انحراف عمود الدوران في تشطيب السطح وحجم الثقوب وعمر الأداة والحمل الواقع على كل حدّ قاطع. اسأل عن موضع إجراء القياس. فالقراءة عند واجهة عمود الدوران تختلف عن القراءة المأخوذة على قضيب اختبار بارز من الحامل؛ إذ تصف كل منهما جزءًا مختلفًا من المجموعة.
استخدم قضيب اختبار دقيقًا مناسبًا وساعة قياس، مع إيقاف عمود الدوران وتثبيته وفق إجراءات الفحص الآمن للماكينة. وسجّل موضع القياس وطول البروز. وقد يجعل البروز الأطول الخطأ الزاوي أكثر وضوحًا، لذلك لا يمكن مقارنة القراءات المأخوذة على مسافات مختلفة مباشرةً.
افحص واجهة عمود الدوران والحامل والكوليت عند الاقتضاء، وأسطح التلامس بحثًا عن تلف أو تلوث. إذا كانت القراءة غير مقبولة، فاعزل هذه المكونات قبل استنتاج أن عمود الدوران نفسه معيب.
أعِد القياس بعد نزع الحامل وتركيبه من جديد عبر مبدّل الأدوات الأوتوماتيكي. فهذا يتحقق من قدرة النظام الكامل على استعادة موضع الأداة بصورة متسقة. وعندما تكون الجيوب الضحلة أو تسوية الأسطح مهمة، تحقّق أيضًا من محاذاة عمود الدوران؛ فقد يترك العمود المائل نتوءات حتى لو كان انحرافه مقبولًا.
تحقّق من موثوقية مبدّل الأدوات الأوتوماتيكي
يثبت تغيير ناجح واحد أن الآلية تعمل، لكنه لا يقدم أدلة تُذكر على موثوقيتها أثناء برنامج إنتاج. شغّل سلسلة موثّقة عبر مخزن الأدوات، تشمل مواقع مختلفة في جيوبه ومجموعات أدوات تمثيلية ضمن الحدود المسموح بها للماكينة.
حدّد عدد الدورات بما يتناسب مع حجم العمل المستهدف، وسجّل كل محاولة تغيير. ولا تقبل نتيجة غير مفسّرة تفيد بأن الاختبار «ناجح» بعد إعادة ضبط المحاولات الفاشلة وحذفها من السجل.
راقب تأكيد التثبيت واتجاه عمود الدوران عند الحاجة وإمداد الهواء وحالة واجهات الأدوات. واطلب من المورّد عرض الاستجابة المقصودة عند غياب أداة أو عدم اكتمال التثبيت أو انقطاع التسلسل، باستخدام إجراء اختبار معتمد. ينبغي أن تمنع الماكينة مواصلة التشغيل على نحو غير آمن وأن توفر مسارًا واضحًا لاستعادة التشغيل.
قِس زمن تغيير الأداة وفق تعريف متفق عليه. فقد لا يشمل زمن التبديل الميكانيكي المعلن الانتقال إلى مخزن الأدوات أو إبطاء عمود الدوران أو قياس الأداة أو العودة إلى القطع. ولتقدير الإنتاج، قِس مدة التوقف الكاملة ضمن برنامج تمثيلي.
استخدم اختبار قطع يكشف الأخطاء مجتمعة
اختر عينة تتضمن حواف مستقيمة ودوائر وجيوبًا وسمات تُشغّل بأدوات مختلفة. ووزّع السمات على مساحة العمل. فلا يمكن لعينة صغيرة تُقطع قرب مركز الطاولة أن تثبت الأداء على لوح كامل.
أدرج سمة تعتمد نتيجتها على أكثر من أداة، مثل جيب يُشغّل خشنًا بقاطع ثم يُنهى بقاطع آخر. وافحص منطقة الانتقال بحثًا عن درجات أو اختلافات في العمق. فهذا يجمع إزاحات الأدوات وتثبيت الحامل وسلوك التشغيل في اختبار واحد.
أجرِ التشغيل في ظروف واقعية. فقد تخفي عملية القطع الخفيفة على نحو غير معتاد الانحراف أو ضعف تثبيت قطعة العمل. كما قد تؤدي أحمال القطع المفرطة إلى إخفاقات مضللة لا ترتبط بالتطبيق المقصود. وسجّل معلمات القطع كي يمكن تقييم الماكينات المتنافسة على أساس قابل للمقارنة.
قِس القطع بأجهزة مناسبة للتفاوت المطلوب. وراعِ درجة حرارة المادة أو حساسيتها للرطوبة أو حركتها بعد فك التثبيت عند الاقتضاء. وافصل بين الفحوص البُعدية وفحوص المظهر؛ فقد يكون السطح أملس لكنه غير مطابق للأبعاد.
أعِد تشغيل سمات محددة بعد أن تعمل الماكينة مدة تمثّل الاستخدام المعتاد. وقارن نتائج الماكينة الباردة بنتائجها بعد الإحماء، وراقب أي تغيّر في العمق أو الحجم أو الموضع. يساعد ذلك على كشف السلوك الحراري الذي قد لا يظهر في عرض تجريبي قصير.
حوّل نتائج الاختبار إلى شروط للشراء
اجمع القراءات الأولية ومواضع القياس وملفات البرامج ونتائج القطع التجريبية والسجل الكامل لتغييرات الأدوات. ويمكن لمقاطع الفيديو أن تدعم السجل، لكنها لا تحل محل القياسات. وحدّد الماكينة وتهيئتها اللتين خضعتا للاختبار لضمان إمكانية تتبع الأدلة إلى المعدات التي سيتم توريدها.
يوفر تركيز RISTEC المعلن على الهندسة الدقيقة ومراقبة الجودة داخل الشركة أساسًا مناسبًا لطلب هذه الأدلة. وقيّم هذا الالتزام من خلال نتائج الفحص الموثّقة وإجراءات القبول القابلة للتكرار.
أدرج فحوص التركيب في الاتفاقية. فقد يؤثر النقل والتسوية والمرافق وظروف الموقع في النتائج، لذا ينبغي أن يتبع القبول في المصنعَ فحوصٌ محددة في موقع التشغيل. وحدّد الطرف المسؤول عن معالجة حالات الإخفاق، وآلية إعادة الاختبار، والظروف التي تحكم القبول النهائي.
قبل الموافقة على الماكينة، اطلب تفسيرًا لأي نتيجة غير ناجحة أو غير متسقة، ثم أجرِ اختبارًا جديدًا بعد التصحيح. تربط حزمة القبول المفيدة كل متطلب إنتاجي باختبار ونتيجة مسجّلة وقرار واضح بشأن النجاح.
اترك ردًا
احصل على عروض الأسعار في الوقت الفعلي
هل أنت مهتم؟ اترك بيانات الاتصال الخاصة بك.