


قائمة التصنيفات
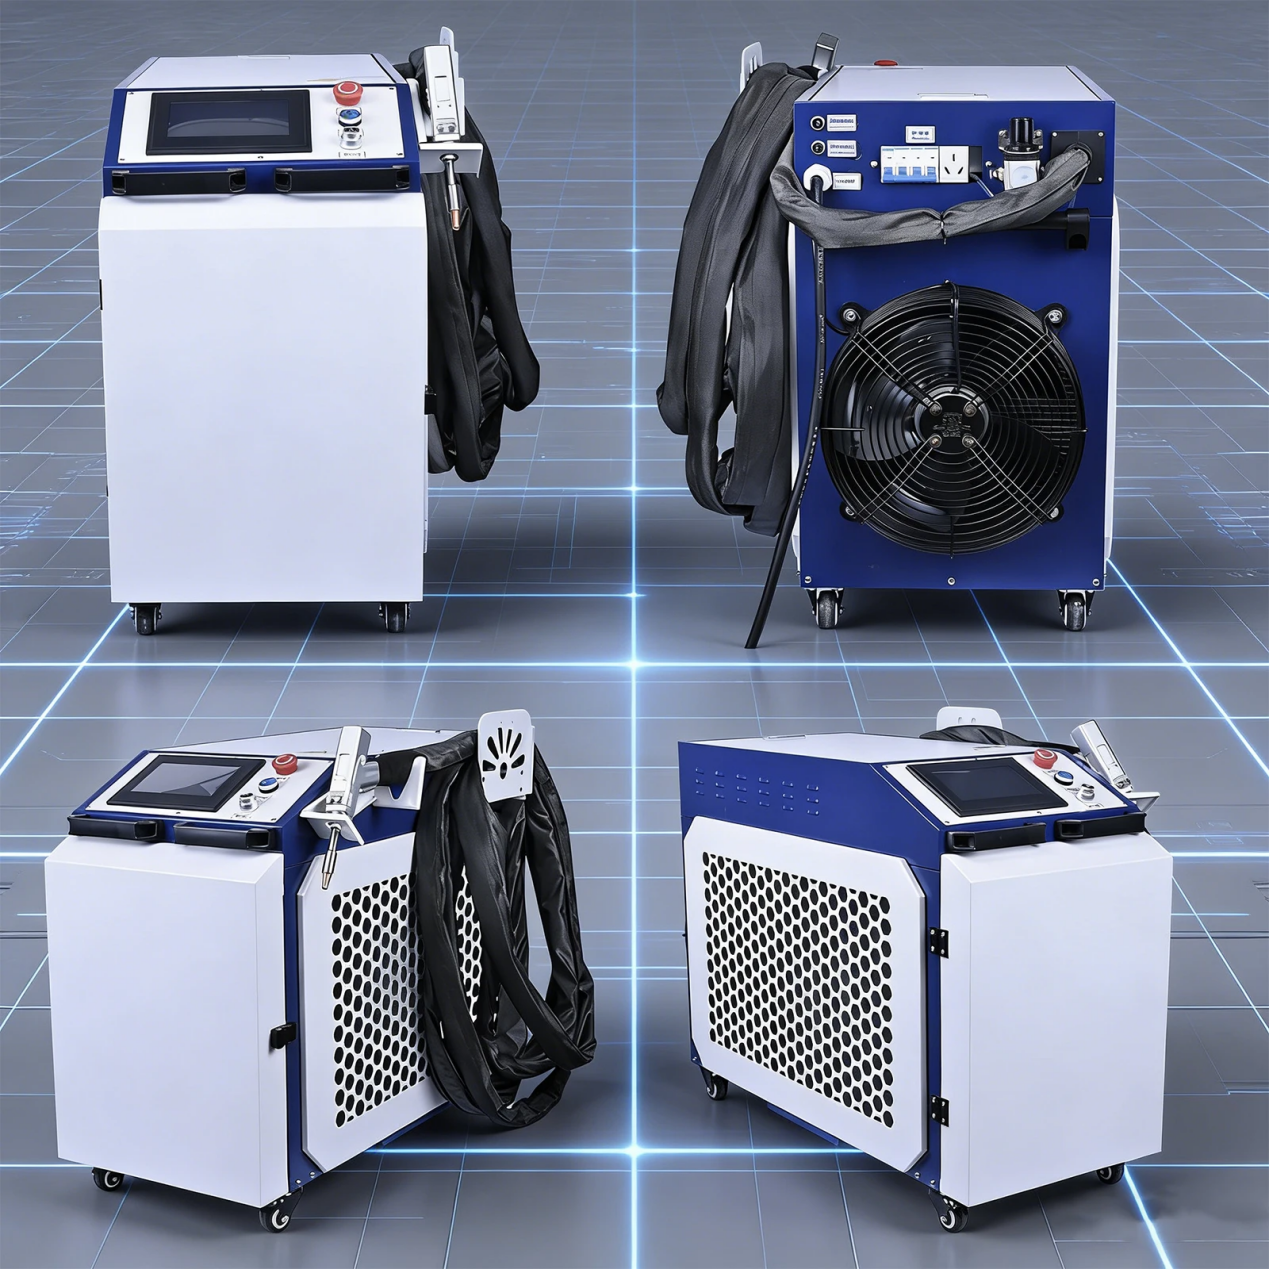
آلات لحام بالليزر 4 في 1 للفولاذ المقاوم للصدأ: التحكم في الحرارة والتشوّه
قد تبدو لوحة من الفولاذ المقاوم للصدأ مستقيمة داخل أداة التثبيت، ثم يتغير شكلها بمجرد إزالة المشابك. وفي الصفائح الرقيقة، قد يؤدي إطالة زمن المكوث قليلًا إلى تحول خط لحام نظيف إلى علامة حرارية داكنة أو ثقب. هذه المشكلات محبطة لأن زيادة القدرة نادرًا ما تكون الحل.
بالنسبة إلى المشغلين الذين يستخدمون آلة لحام بالليزر 4 في 1 للفولاذ المقاوم للصدأ، تعتمد النتائج المتسقة على تحقيق التوازن بين سرعة الحركة، وتهيئة الوصلة، وإعدادات الشعاع، وغاز الحماية، وتسلسل اللحام. يدعم تركيز RISTEC على معدات الليزر المصممة بدقة هذا النهج: فإمكانات الآلة مهمة، لكن التحضير القابل للتكرار والتحكم في مدخلات الحرارة هما ما يحددان نتيجة العمل على طاولة التصنيع.
افحص الجزء قبل تغيير القدرة
تتمدد أنواع الفولاذ الأوستنيتي المقاوم للصدأ، مثل 304 و316، بدرجة ملحوظة عند تسخينها، كما أنها أقل قدرة على توصيل الحرارة من الفولاذ الكربوني. تتركز الحرارة حول الوصلة، بينما تقيد المادة المحيطة الأكثر برودة تمددها. وعندما ينكمش اللحام، قد يؤدي هذا الإجهاد غير المتجانس إلى تقوس أو تشوه زاوي أو تموج.
قبل اللحام، حدّد درجة المادة وسماكتها ونوع الوصلة والتفاوت البُعدي المطلوب. فالوصلة التناكبية الطويلة في لوحة زخرفية رقيقة تختلف في سلوكها عن خط لحام زاوية قصير في حاوية صلبة. وقد تتطلب أنواع الفولاذ المقاوم للصدأ المزدوج وغيرها من الدرجات ضوابط حرارية محددة أيضًا؛ فلا تستخدم إعدادات 304 قبل التحقق من الإجراء المعمول به.
افحص الوصلة نفسها عن كثب. فالفجوة المتغيرة تدفع المشغل إلى الإبطاء أو إضافة الطاقة لسدها، ما يؤدي إلى نشوء مناطق ساخنة موضعية. وفي اللحام ذاتيًّا، الذي لا تُضاف فيه مادة حشو، تكون ملاءمة الأجزاء بإحكام وبشكل متسق مهمة على نحو خاص. وإذا استدعت الفجوة استخدام مادة حشو، فاتبع عملية مؤهلة بمساعدة الحشو بدلًا من محاولة دمج الحافتين معًا باستخدام حرارة إضافية.
أعد اختبارًا ممثلًا للعمل الفعلي، لا قطعة خردة مريحة
استخدم قطع اختبار تطابق مادة الإنتاج وسماكتها وحالة سطحها وهندسة وصلتها وطريقة تثبيتها. فقد يؤدي إعداد ناجح على عينة صغيرة مدعومة بإحكام إلى تشوه لوحة كبيرة غير مدعومة.
ابدأ بإعداد أساسي استنادًا إلى إرشادات العملية الصادرة عن الشركة المصنعة للمعدات أو إلى إجراء لحام معتمد. ثم غيّر متغيرًا واحدًا في كل مرة. واحتفظ بسجل مبسط للقدرة وسرعة الحركة وموضع التركيز وإعدادات التذبذب عند توفرها وظروف الغاز وجودة اللحام الناتجة.
وازن الطاقة مع سرعة الحركة
كقاعدة عملية، تزداد الطاقة الاسمية لكل وحدة طول بزيادة قدرة الليزر، وتنخفض بزيادة سرعة الحركة. لكن هذه العلاقة وحدها لا تتنبأ بعمق الاختراق؛ إذ تؤثر أيضًا عوامل مثل التركيز وتوزيع الشعاع وحالة الوصلة وامتصاص المادة.
- إذا ارتفعت حرارة خط اللحام أكثر من اللازم: تحقق من بطء الحركة أو التوقف المؤقت أو التداخل المفرط أو تكرار المرور قبل خفض القدرة.
- إذا كان الاندماج غير مكتمل: تحقق من محاذاة الوصلة والتركيز والنظافة وثبات الحركة قبل إضافة الطاقة.
- إذا حدث احتراق كامل للسمك: افحص وجود فجوة مفتوحة أو حافة غير مدعومة، إلى جانب احتمال زيادة مدخلات الطاقة.
استخدم أقل مدخل للطاقة يحقق باستمرار الاندماج المطلوب وشكل اللحام المحدد، لا أقل إعداد للقدرة فحسب. فالطاقة المنخفضة أكثر من اللازم قد تترك خط لحام جذابًا ظاهريًا مع اندماج غير مكتمل تحته. قيّم لحامات الاختبار باستخدام الفحص المناسب للتطبيق؛ فالمظهر وحده لا يؤكد عمق الاختراق.
حافظ على التحكم في التركيز والتذبذب
حافظ على مسافة العمل المحددة واتجاه شعلة اللحام. فتغيّر مسافة الوقوف يغيّر طريقة وصول الطاقة إلى الوصلة، ما يجعل إعدادًا مستقرًا يتصرف على نحو غير متوقع. اتبع تعليمات الشركة المصنعة لرأس اللحام بدلًا من استخدام إزاحة التركيز عمدًا كوسيلة تبريد عامة.
إذا كان رأس اللحام يدعم تذبذب الشعاع، فإن النمط الأوسع يوزع الطاقة على مساحة أكبر. وقد يساعد ذلك في التعامل مع أنواع معينة من الوصلات، لكنه قد يقلل عمق الاختراق عند ثبات القدرة والسرعة. وقد تؤدي زيادة القدرة للتعويض إلى توسيع المنطقة المسخنة. لذا، طابق عرض التذبذب وتردده مع الوصلة، ولا تفترض أن خط اللحام الأعرض أكثر أمانًا.
ثبّت الصفيحة من دون احتجاز إجهاد زائد
تثبت تجهيزات العمل الجيدة الوصلة في محاذاتها مع إتاحة تنفيذ تسلسل اللحام المخطط له. أما التجهيزات السيئة، فإما أن تسمح بارتفاع الحواف أو تجبر التجميعة على اتخاذ وضعها تحت حمل مسبق شديد. وفي الحالة الثانية، قد يخرج الجزء عن التفاوت المسموح به بعد فك التثبيت، حتى لو بدا مقبولًا أثناء اللحام.
استخدم دعامات ومشابك نظيفة، وضعها لمنع انفصال موضعي للحواف. وقد تساعد ترتيبات الإسناد أو تبديد الحرارة المعتمدة في التحكم بالحواف الرقيقة، لكن يجب أن تكون موادها وملامستها ومواضعها متوافقة مع العملية. تجنب الترتيبات الارتجالية التي قد تسبب تلوثًا أو انعكاسات ليزر غير آمنة.
اللحام النقطي جزء من التحكم في الحرارة، وليس مجرد تحضير للتجميع. ضع نقاط اللحام للحفاظ على فجوة موحدة، مستخدمًا تسلسلًا متوازنًا بدلًا من سحب الوصلة تدريجيًا في اتجاه واحد. واجعل نقاط اللحام سليمة وصغيرة بما يكفي لتمريرة التشطيب المقررة.
في خطوط اللحام الطويلة، فكّر في اللحام على مقاطع قصيرة أو اللحام المتقطع أو تسلسل اللحام بخطوات عكسية، متى سمح الرسم وإجراء اللحام بذلك. بدّل بين مناطق متباعدة لتقليل تركّز التسخين. وعند الحاجة إلى خط لحام مستمر محكم الإغلاق، خطط لتداخل المقاطع بعناية؛ فقد يؤدي تكرار التسخين عند كل استئناف إلى عيوب وعلامات ظاهرة.
اترك الأجزاء لتبرد بين العمليات عند الحاجة، وافحص درجة الحرارة بطريقة متسقة بدلًا من تقديرها باللمس. تجنب التبريد بالماء أو توجيه دفعات هواء مباشرةً ما لم يكن ذلك معتمدًا، فقد يؤدي إلى تبريد غير متجانس أو تلوث أو اضطراب في غاز الحماية.
تغيّر اللون مؤشر، وليس تشخيصًا كاملًا
لا يعني اللحام الداكن تلقائيًا أن القدرة مرتفعة أكثر من اللازم. يتكون لون الأكسدة الحرارية عندما يتفاعل الفولاذ المقاوم للصدأ الساخن مع الأكسجين؛ لذلك قد يؤدي ضعف الحماية بالغاز إلى تغير اللون حتى عندما تكون الإعدادات الحرارية معقولة في جوانبها الأخرى.
استخدم غاز الحماية المحدد للمادة والإجراء. والأرجون شائع الاستخدام، لكن لا ينبغي اعتبار أنواع الغاز قابلة للتبادل في جميع تطبيقات الفولاذ المقاوم للصدأ. تحقق من نقاء الغاز والتسربات وحالة الفوهة والتغطية والتيارات الهوائية. فقد يؤدي التدفق المفرط إلى اضطراب الغاز وسحب الهواء المحيط إلى منطقة الحماية.
قد تكون الحماية من الجانب الخلفي ضرورية لوصلات الاختراق الكامل ذات الجذور المكشوفة، لمنع أكسدة الجذر الشديدة التي تُعرف غالبًا باسم التحبب. فنظافة الوجه لا تثبت أن الجانب السفلي محمي.
استخدم النظام متعدد الوظائف من دون نقل التلوث إلى العمليات التالية
يمكن لآلة لحام بالليزر 4 في 1 للفولاذ المقاوم للصدأ دعم عدة عمليات في الورشة، لكن الوظائف الدقيقة ومتطلبات التحويل تعتمد على التهيئة. وعند تقييم آلة لحام بالألياف الليزرية 4 في 1 من RISTEC، تحقق من رأس اللحام المورّد والأوضاع المدعومة والمواد الاستهلاكية وإرشادات عملية لحام الفولاذ المقاوم للصدأ المناسبة لتطبيقك.
إذا كان التنظيف بالليزر جزءًا من النظام المهيأ، فتحقق من ملاءمته على السطح الفعلي قبل بدء الإنتاج. قد يزيل التنظيف بعض الملوثات، لكنه لا يغني تلقائيًا عن إزالة الشحوم أو الأكاسيد بطريقة صحيحة. كما أن التعرض المفرط للتنظيف قد يسخن الصفائح الرقيقة قبل بدء اللحام.
أبقِ أدوات تحضير الفولاذ المقاوم للصدأ منفصلة عن أدوات الفولاذ الكربوني لتجنب التلوث بحديد منغرس. وبعد تغيير الوضع، تحقق من الفوهة الصحيحة وحالة البصريات وترتيب الغاز واختيار العملية. ولا تفترض بقاء آخر إعداد لحام ناجح نشطًا.
اجعل أول خط لحام مقبول قابلًا للتكرار
بعد استيفاء لحام الاختبار للمتطلبات، سجّل ما يتجاوز إعدادات الآلة. أدرج مواضع المشابك وتباعد نقاط اللحام والتسلسل واتجاه شعلة اللحام وفحوص القبول. وفي اللحام اليدوي، تُعد ثبات سرعة اليد والدعم أمرين أساسيين؛ وقد يقلل دليل أو وسيلة تموضع مناسبة من التفاوت في خطوط اللحام الطويلة.
افحص الأبعاد بعد التبريد وفك التثبيت. وعندما تكون مقاومة التآكل أو الخدمة الصحية مهمة، حدّد التنظيف والمعالجة السطحية المناسبين بعد اللحام؛ فإزالة لون الأكسدة الظاهر وحدها لا تثبت استيفاء متطلبات القبول.
يجب إجراء جميع التجارب داخل منطقة عمل مضبوطة بالليزر ومخصصة لذلك، مع استخدام تدابير وقاية مناسبة ونظارات واقية ملائمة للطول الموجي واستخلاص للأبخرة ومشغلين مدربين. تظل أبخرة لحام الفولاذ المقاوم للصدأ والطاقة الليزرية المنعكسة من مصادر الخطر حتى أثناء اختبار قصير.
ليس الهدف تنفيذ تمريرة تبدو الأسرع، بل تحقيق عملية مستقرة تنتج اندماجًا سليمًا وأسطحًا مقبولة وجزءًا يبقى ضمن التفاوت المسموح به بعد التبريد. تحكم في الوصلة والحركة والحماية والتسلسل معًا، وعندها تصبح تعديلات القدرة أقل وأيسر توقعًا.
اترك ردًا
احصل على عروض الأسعار في الوقت الفعلي
هل أنت مهتم؟ اترك بيانات الاتصال الخاصة بك.